для фрезерных и токарных станков с чпу

загрузка двух
станков с чпу amo-s
double

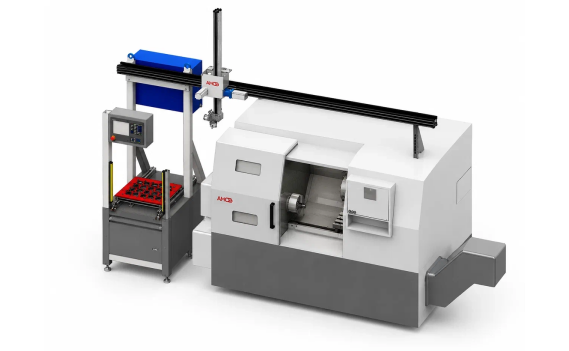
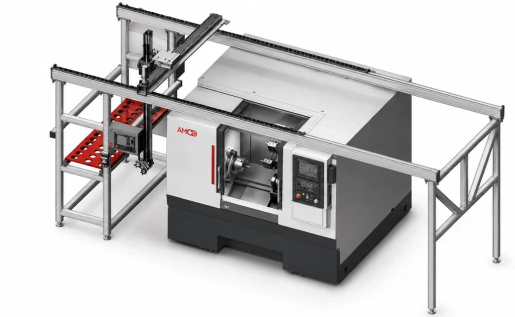
Робот для автоматической загрузки и выгрузки деталей на станках с ЧПУ. Помогает снизить простой оборудования, ускорить цикл и освободить оператора от рутинных операций.

Собственная разработка

до 0,1 ммТочность позиционирования
до 1,33 м/сСкорость передвижения оси
от 10 секСкорость смены заготовки
S = 1 м²Станок не требует новых площадей
Подвижный столСтол поднимается вверх и вниз для разных деталей
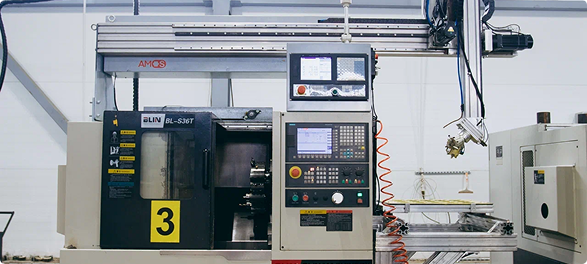
Характеристики и параметры AMO-S

Технические данные решения

Робот-манипулятор AMO-S подходит для автоматизации загрузки и выгрузки заготовок на токарных и фрезерных станках с ЧПУ. Конфигурация подбирается под задачу, габариты деталей и производственный цикл.

Параметры

Скорость:1,33 м/сек

Нагрузка:1,5 — 10 кг

Типы подключаемых станков

ТокарныеФрезерные

Назначение

Загрузка / выгрузка деталейАвтоматизация повторяемых операций

Состав предложения

  • Подбор конфигурации оборудования
  • Интеграция с линией заказчика
  • Пусконаладка и обучение персонала

Один робот обслуживает
два станка

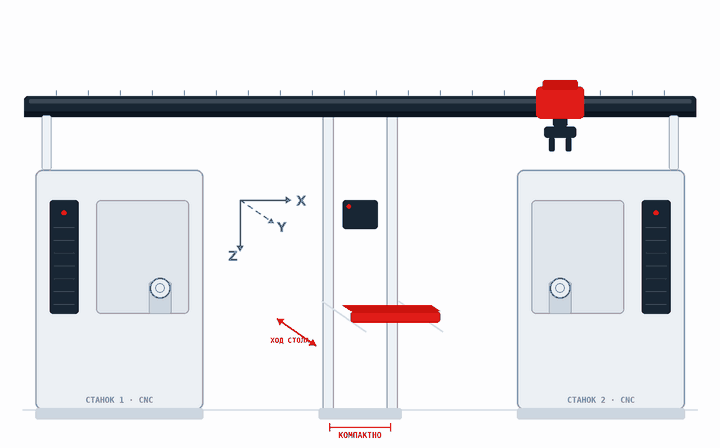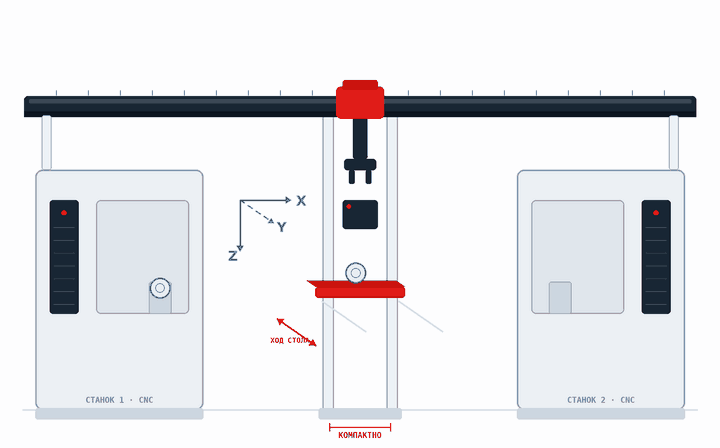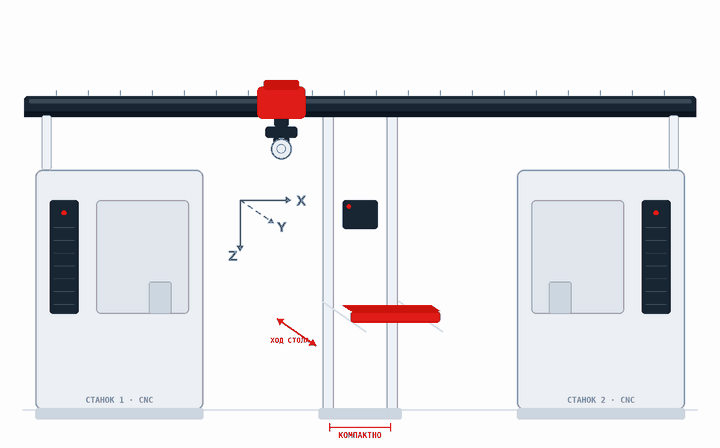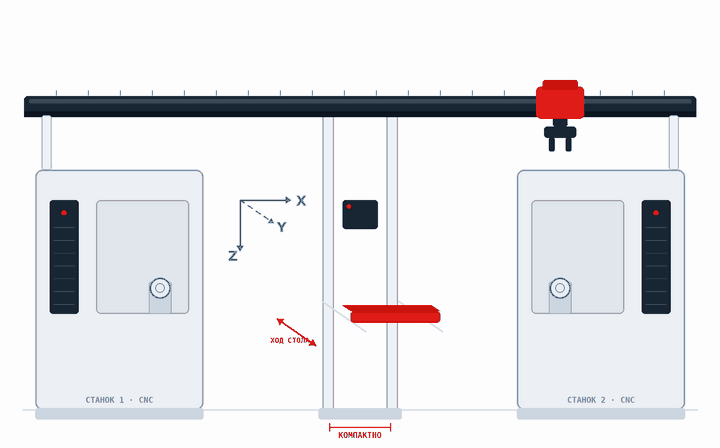
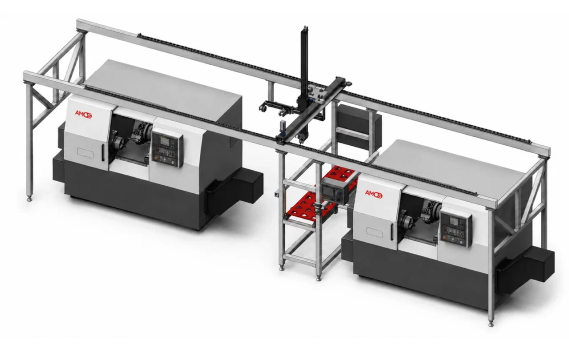
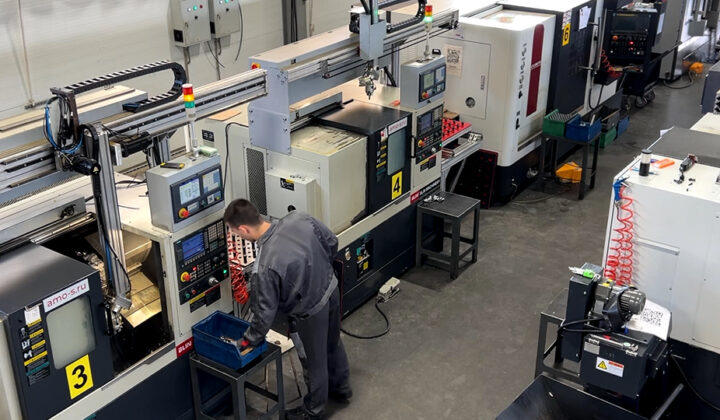
Линейный робот AMO‑S Double может обслуживать два станка с ЧПУ
попарно доставая и загружая детали, без простоев станков и поддерживая равномерный такт обслуживания станков на вашем производстве.

Один робот обслуживает 
два станка

Демонстрация работы

для чпу важна

не сложность движений,
а стабильность цикла

Для загрузки деталей в ЧПУ не требуется сложная робототехника с избыточной кинематикой.

Линейная система выполняет задачу быстрее, проще и стабильнее за счет прямолинейного перемещения и меньшего количества подвижных элементов.

Короткая траектория = повторяемость в каждом цикле,
минимальный износ и предсказуемое обслуживание на годы вперед.

результат для бизнеса

что получит ваше производство

Рост выпуска и снижение простоев

Подача и забор заготовок без присутствия оператора у станка.

Стабильная работа без выходных и праздников

Система рассчитана на непрерывную работу в три смены.

Полная окупаемость оборудования

Короткая траектория — быстрая загрузка и выгрузка деталей.

Сокращение расходов на ФОТ

Станки не стоят «в очереди» при том же количестве операторов. Экономия на ФОТ — до 80%. Как считали →

100% безопасность

Безопасность жизни и здоровья персонала

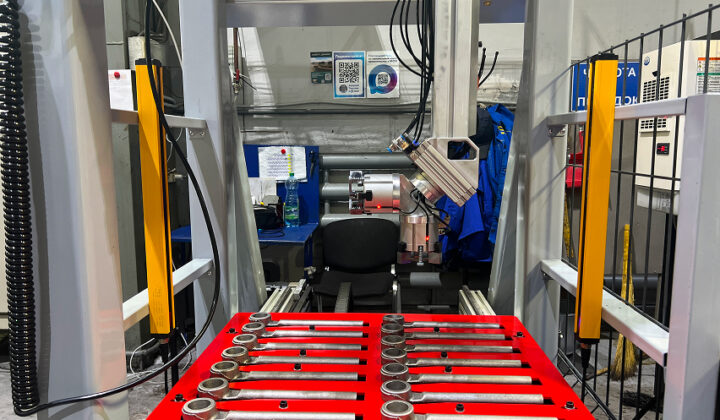
На роботах установлены защитные лазерные шторки, которые останавливают оборудование в момент появления людей в активной зоне.

Манипулятор робота останавливается на месте и продолжает заданное движение, когда человек покинет рабочую зону — без сбоев и без изменения траектории.

Заказать расчет

Как мы внедряем

Этапы внедрения оборудования

Мы проводим проект от анализа задачи до запуска линии и обучения персонала в среднем за 1-2 месяца.

Этап этап 01

Инженерная подготовка и проектирование

  • Анализ условий, оборудования и специфики заготовок
  • Подбор оптимальной конфигурации под ваш станок
  • Разработка документации (КД) и управляющих программ (УП)

Этап этап 02

Производство, монтаж, пусконаладка и сдача под ключ

  • Производство манипулятора AMO‑S по утверждённой КД
  • Тестирование и отладка с вашими УП на нашей площадке
  • Организация доставки оборудования на объект

Этап этап 03

Запуск оборудования и обучение персонала

  • Установка робота на станок, наладка взаимодействия с ЧПУ
  • Настройка УП и пробная обработка
  • Обучение работе и демонстрационный запуск

разные подходы к загрузке чпу

Кобот или декартный (линейный)
робот: что выбрать?

Коллаборативный робот хорош для небольших задач. Для серийного производства выигрывает линейная (декартова) система: она быстрее, грузоподъёмнее, надёжнее и дешевле в сервисе.

Совместимость

линейные роботизированные системы amo-s совместимы 
 со всеми ведущими производителями станков

Совместимость с HAAS Совместимость с Hyundai Совместимость с MAZAK Совместимость с SIEMENS Совместимость с HEIDENHAIN Совместимость с FANUC

Частые вопросы

Ответы
на вопросы

Собрали ключевые вопросы, которые чаще всего возникают перед внедрением роботизированного решения на производство.

Как один робот успевает обслуживать два станка?

За счёт машинного времени. Пока первый станок в цикле обработки, манипулятор занят вторым: снимает готовую деталь, ставит заготовку, запускает программу. К моменту, когда второй уходит в цикл, первый уже заканчивает. Машинное время одного станка перестаёт быть простоем для другого — в этом и источник эффекта, а не в скорости самого робота.

Станки должны стоять рядом?

Да, оба станка должны находиться в пределах рабочей зоны манипулятора. Расстояние между ними определяется на обследовании: чем дальше станки, тем длиннее перемещение и тем короче должен быть такт, чтобы робот успевал.

Станки могут быть разных моделей?

Могут. Отличаться будут захваты и логика обмена сигналами с каждой стойкой ЧПУ. От обоих станков нужно одно и то же: автоматическая дверь и управление патроном из управляющей программы.

Что происходит, если один станок остановился?

Второй продолжает работать — робот исключает остановленный станок из цикла. Участок не встаёт целиком из-за одной единицы оборудования, такие сценарии закладываются в управляющую программу комплекса.

Выгоднее, чем два отдельных робота?

Как правило, да. Проектирование, оснастка и пусконаладка считаются на комплекс целиком, а не удваиваются. Плюс людей на участке нужно меньше: по реализованным проектам потребность в операторах снижается на 50%, а ночная смена обходится меньшим числом сотрудников.

Рассчитать проект

Рассчитаем
роботизацию вашего
производства

Производство не должно останавливаться.
Автоматизация позволяет оборудованию работать стабильно, предсказуемо и без зависимости от человеческого фактора.

  • Подберём решение под ваши станки и производственный цикл
  • Оценим экономику внедрения и сроки окупаемости
  • Подготовим предложение с конфигурацией оборудования

Оставить заявку на звонок

Перезвоним в течение рабочего дня и предложим расчет