Новый стандарт загрузки станков с ЧПУ

AMO-S Portal —
робот на несколько
станков с ЧПУ

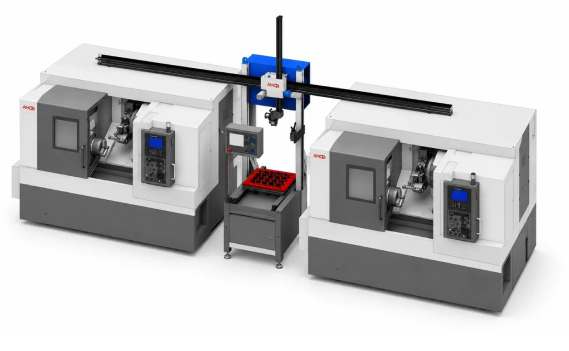
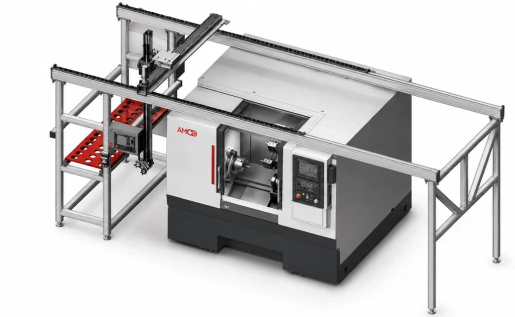
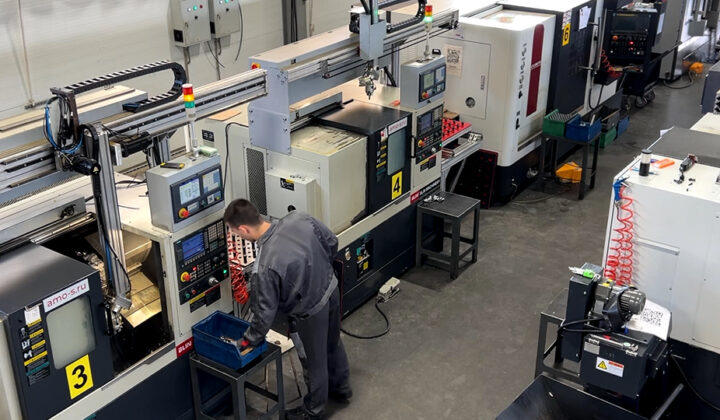
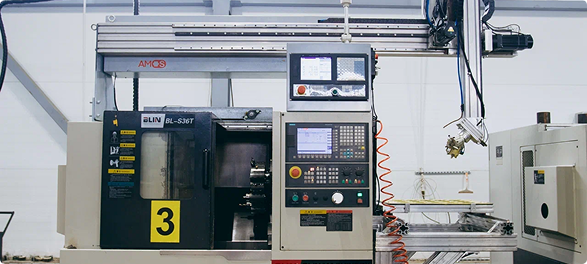
Один портальный робот-манипулятор обслуживает два и более станка с ЧПУ и связывает их в производственную линию. Ферма наращивается на объекте — станки можно подключать по мере роста производства.

Собственная разработка

до 0,1 ммТочность позиционирования
до 200 кгГрузоподъемность робота-манипулятора
до 60%Снижение простоев при работе станка
24/7Непрерывность работы робота
Любой масштабС портальной системой можно автоматизировать любую по длине линию
Технические данные

Характеристики AMO-S Portal для линии станков

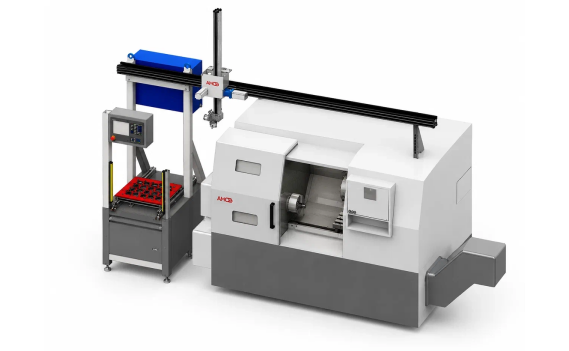
Робот-манипулятор AMO-S подходит для автоматизации загрузки и выгрузки заготовок на токарных и фрезерных станках с ЧПУ. Конфигурация подбирается под задачу, габариты деталей и производственный цикл.

Параметры

Скорость1,3 м/с

НагрузкаДо 20 кг в базе, опционально до 200 кг и выше

Типы подключаемых станков

ТокарныеФрезерные и ВФЦШлифовальныеДругие — под задачу

Назначение

Загрузка / выгрузка деталейАвтоматизация повторяемых операций

Состав предложения

  • Подбор конфигурации оборудования
  • Интеграция с линией заказчика
  • Пусконаладка и обучение персонала
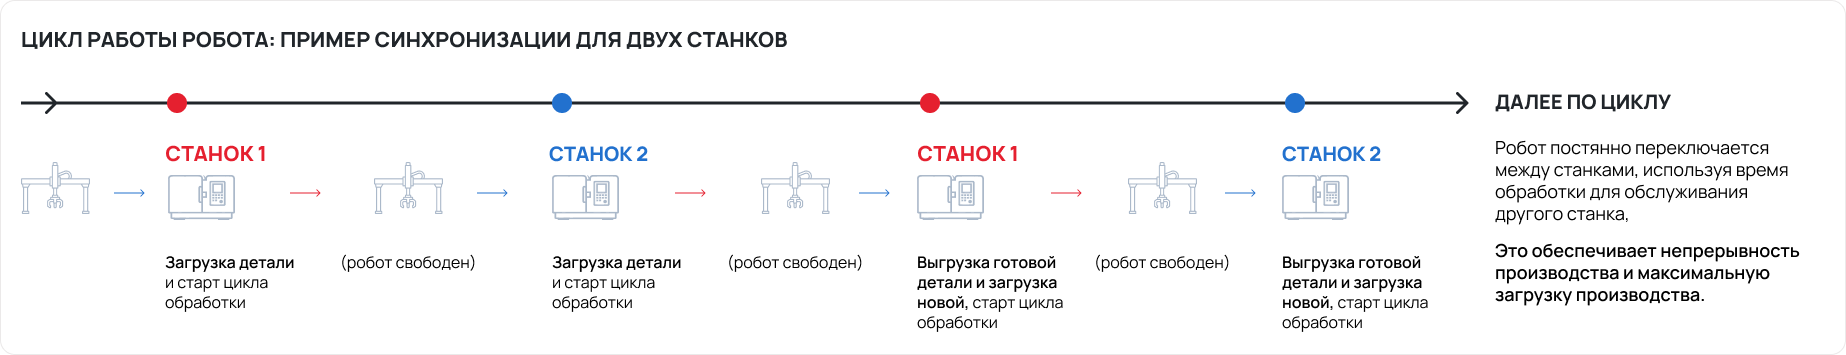
Схема обслуживания двух станков одним роботом

Для производств

Где можно использовать решение

Решение подходит для предприятий, где важны стабильность цикла, повторяемость операций и снижение ручного труда.

Металлообработка · ЧПУ

Загрузка и выгрузка токарных и фрезерных станков, включая вертикально-фрезерные центры и межоперационную передачу.

Склады и логистика

Перемещение и штабелирование тяжелых грузов, паллет и тары по фиксированным траекториям без участия оператора.

Фармацевтика

Точное и повторяемое перемещение в чистых зонах: минимум подвижных узлов, предсказуемый цикл и простая санитарная обработка.

Производство стройматериалов

Надежная подача и выгрузка тяжелых изделий на участках с повторяющимися операциями и высокой нагрузкой.

Машиностроение

Обслуживание прессов, сборочных постов и обрабатывающих центров, а также перенос узлов между операциями.

Конвейерное / серийное производство

Стабильный такт на потоке: подача заготовок, перекладка и сортировка в ритме линии 24/7.

Подобрать решение под производство

Оставьте заявку, и инженеры AMO Robotics предложат конфигурацию под ваши станки и задачи.

Перезвоним в рабочее время и уточним вводные для расчета.

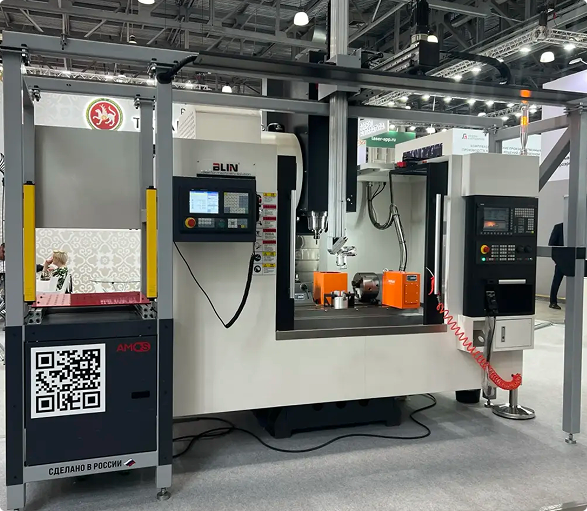
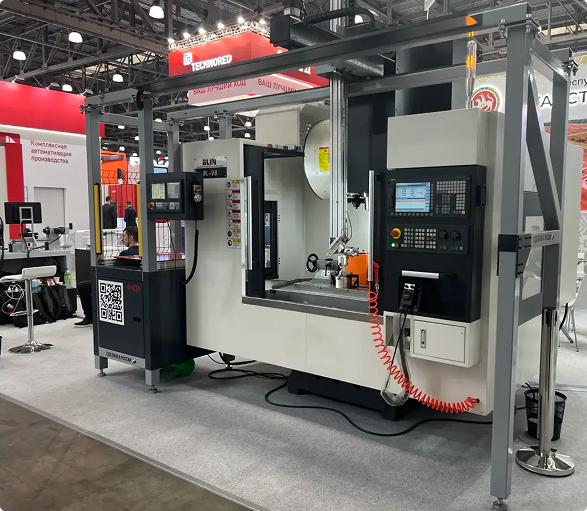
Демонстрация работы

Портальный робот
на линейной кинематике —
проще внедрить и обслуживать

Для загрузки станков с ЧПУ не нужна сложная кинематика — нужен цикл, который повторяется без сбоев смена за сменой.

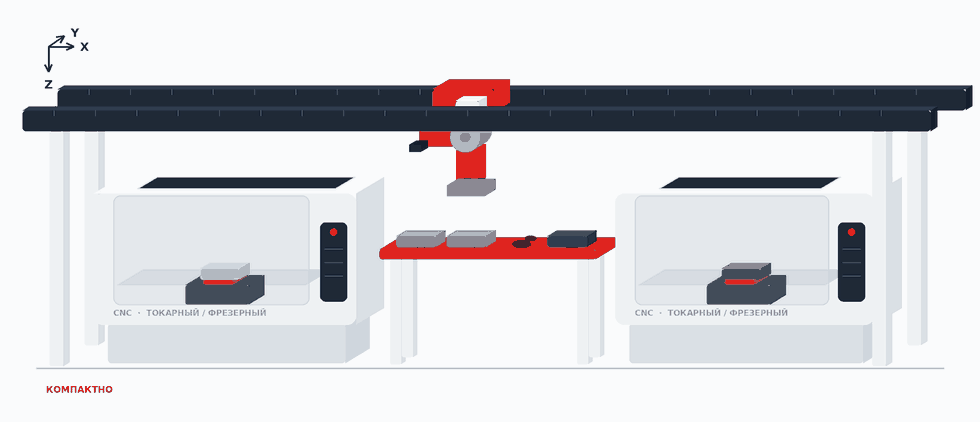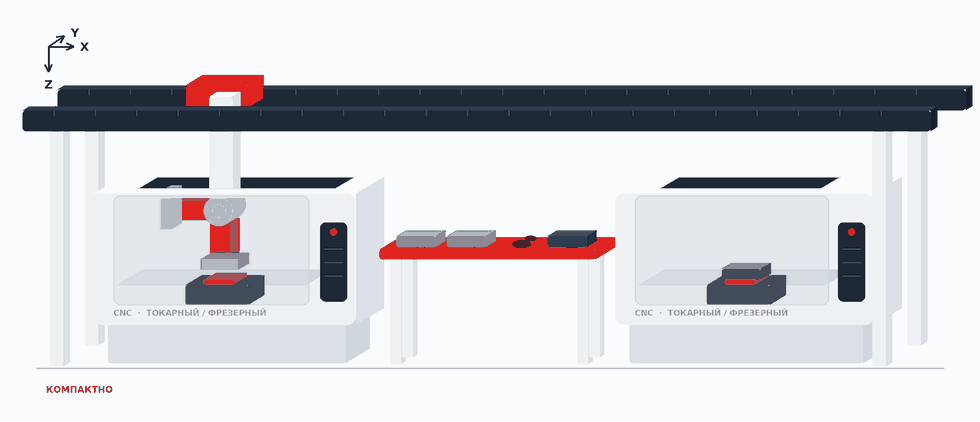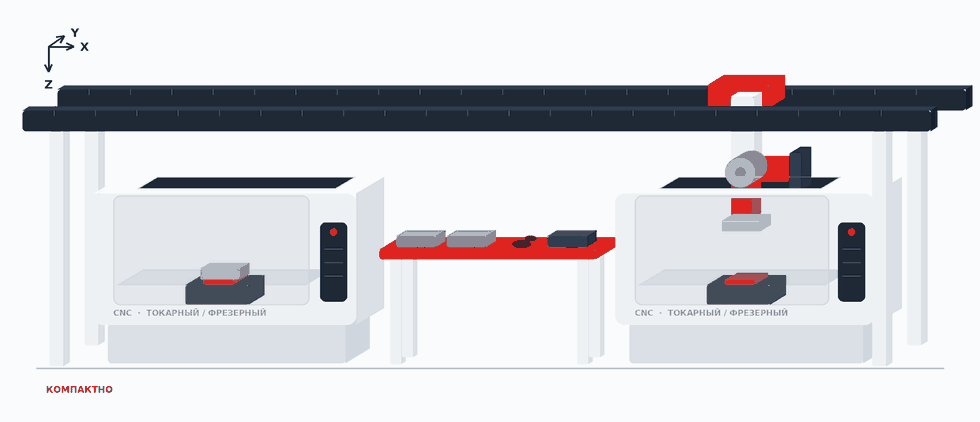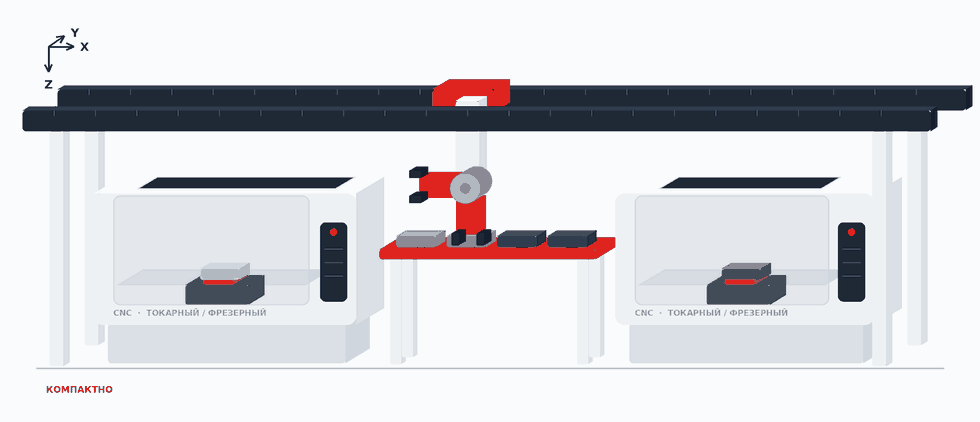
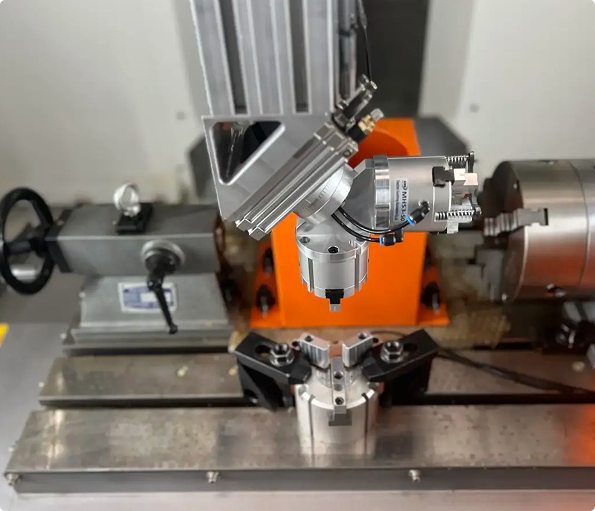
AMO-S Portal перемещает детали по прямым осям X, Y, Z и поворачивает их по оси C. Прецизионные шариковые направляющие, серводвигатели и минимум подвижных узлов дают одинаковую траекторию в каждом цикле. Робот интегрируется со стойками ЧПУ любых производителей, ферма размещается над станками и не занимает площадь цеха, а запуск линии с обучением персонала занимает в среднем 1–2 месяца.

Обслуживание сводится к регламенту:
смазка направляющих, чистка и проверка пневматики. Срок службы — до 10 лет, запчасти на складе в России.

Результаты для производства

что получит ваше производство

Рост выпуска и снижение простоев

Подача и забор заготовок без присутствия оператора у станка.

Стабильная работа без выходных и праздников

Система рассчитана на непрерывную работу в три смены.

Полная окупаемость оборудования

Короткая траектория, быстрая загрузка и выгрузка деталей.

Сокращение расходов на ФОТ

Станки не стоят в очереди: при том же количестве операторов экономия на ФОТ достигает 80%.

Схема автоматизированной линии AMO-S Portal

Робот-манипулятор AMO-S PORTAL
для работы с несколькими
станками в производственной линии

Портальное решение подходит для автоматизации участков, где нужно обслуживать несколько станков в едином производственном цикле.

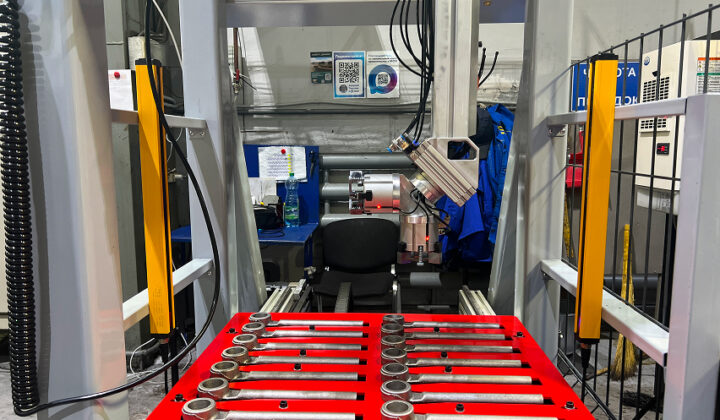
100% безопасность

Безопасная работа в производственной зоне

Мы учитываем требования промышленной безопасности, защитные зоны и сценарии обслуживания оборудования.

Система проектируется так, чтобы оператор мог безопасно контролировать процесс, обслуживать станок и быстро возвращать линию в работу.

Заказать расчет

Как мы внедряем

Этапы внедрения оборудования

Мы проводим проект от анализа задачи до запуска линии и обучения персонала в среднем за 1-2 месяца.

Этап 01

Инженерная подготовка и проектирование

  • Анализ условий, оборудования и специфики заготовок
  • Подбор оптимальной конфигурации под ваш станок
  • Разработка документации (КД) и управляющих программ (УП)

Этап 02

Производство, монтаж, пусконаладка и сдача под ключ

  • Производство манипулятора AMO-S по утвержденной КД
  • Тестирование и отладка с вашими УП на нашей площадке
  • Организация доставки оборудования на объект

Этап 03

Запуск оборудования и обучение персонала

  • Установка робота на станок, наладка взаимодействия с ЧПУ
  • Настройка УП и пробная обработка
  • Обучение работе и демонстрационный запуск

разные подходы к загрузке чпу

Кобот или декартов (линейный)
робот: что выбрать?

Демонстрационный ролик показывает основные операции: захват детали, перемещение, загрузку в станок и возврат в исходную позицию.

Совместимость

Решение интегрируется с большинством станков с ЧПУ и производственных линий

Совместимость с HAAS Совместимость с Hyundai Совместимость с MAZAK Совместимость с SIEMENS Совместимость с HEIDENHAIN Совместимость с FANUC

Частые вопросы

Ответы
на вопросы

Собрали ключевые вопросы, которые чаще всего возникают перед внедрением роботизированного решения на производство.

Сколько станков обслуживает один портал?

Считается по такту обработки. Возьмите время цикла самой быстрой детали и разделите на время обслуживания одного станка — смена детали плюс перемещение между станками. При такте в три минуты портал закроет один-два станка, при двадцати — три-четыре. Считать нужно по самой быстрой операции: если взять среднюю, на коротких деталях робот станет узким местом.

Почему установка портального робота-манипулятора выгоднее, чем отдельный робот на каждый станок?

Стоимость проектирования, оснастки и пусконаладки распределяется на весь контур, а не ложится на каждый станок отдельно. Поэтому в пересчёте на одну единицу оборудования портальная система обычно обходится дешевле, чем несколько одиночных комплексов, купленных по одному.

Как робот распределяет время между станками?

Пока первый станок в цикле обработки, манипулятор занят вторым: снимает готовую деталь, ставит заготовку, запускает программу. Машинное время одного станка перестаёт быть простоем для другого — именно в этом источник эффекта, а не в скорости самого робота.

Можно ли добавить станки позже?

Да, портальная ферма наращивается по оси X прямо на объекте. Начали с двух станков — через год подключили третий и четвёртый, тот же робот обслуживает всю группу. Но нужно уточнить о планируемом расширении важно заранее — на этапе расчёта: длину фермы и запас по грузоподъёмности закладывают заранее.

Станки должны быть одинаковыми?

Нет. В контуре могут работать токарные и фрезерные станки разных производителей. Отличаться будут захваты и логика обмена сигналами с каждой стойкой ЧПУ — это учитывается при проектировании. Совместимость конкретного парка проверяется на обследовании участка.

Рассчитать проект

Рассчитаем
роботизацию вашего
производства

Производство не должно останавливаться.
Автоматизация позволяет оборудованию работать стабильно, предсказуемо и без зависимости от человеческого фактора.

  • Подберём решение под ваши станки и производственный цикл
  • Оценим экономику внедрения и сроки окупаемости
  • Подготовим предложение с конфигурацией оборудования

Оставить заявку на звонок

Перезвоним в течение рабочего дня и предложим расчет